鍛造:利点、特性、プロセスの包括的な分析
鍛造は、機械製造および冶金の分野における中核となる塑性加工技術です。その基本原理は、鍛造ハンマーやプレスなどの設備を用いて金属ビレットに外力を加え、高温(熱間鍛造)または室温(冷間鍛造)で塑性変形させ、形状、寸法、機械的特性などの要求を満たすワークやブランクを得るというものです。鍛造は、鋳造や切削などの加工方法と比較して、「金属の内部構造を最適化し、部品の機械的特性を向上させる」という特徴があり、ハイエンド機器の製造に広く使用されています。以下に「メリット」「特徴」「プロセス」の3つの側面から詳しく解説します。
I. 鍛造の主な利点
外力によって金属ビレットの内部構造と形状を変化させることにより、鍛造の利点は機械的特性、材料利用、および用途シナリオへの適応性に集中します。
1. 金属の機械的特性の大幅な向上と高い部品信頼性
最適化された内部構造: 鍛造プロセス中に、金属ビレットの鋳造気孔、ガス穴、引け巣などの欠陥が圧縮されます。結晶粒は微細化され、応力方向に沿って「繊維状の流れ線」(金属の流れ線)を形成し、部品の引張強さ、降伏強さ、衝撃靱性などの主要な機械的特性が鋳造品と比較して 30% ~ 50% 向上します。
極限の作業条件への適応: 鍛造コンポーネントは耐疲労性と耐衝撃性に優れており、長期の交互荷重、高圧、高温などの過酷な環境に耐えることができます。これらは、航空宇宙 (エンジン タービン ディスク)、鉄道輸送 (車輪軸)、建設機械 (クランク シャフト) などのハイエンド機器における「中核耐荷重コンポーネントに推奨されるプロセス」です。
2. 制御可能な生産コストによる高い材料利用率
材料廃棄物の削減: 鍛造では、余分な材料を大量に除去することなく、「塑性変形」によってコンポーネントを成形します。材料利用率は70%~95%(精密型鍛造では90%を超える)にも達し、切削加工(通常30%~50%しかない)に比べて大幅に高くなります。
後続の加工コストの削減: 型鍛造や精密鍛造などのプロセスでは、完成品サイズに近い「ニアネットシェイプ」のブランクを直接製造できるため、旋削やフライス加工などの後続の切削加工の作業負荷が大幅に軽減され、特に量産シナリオでのコスト管理に適しています。
3. 幅広い材料適応性と高いプロセス柔軟性
材料の適合性:炭素鋼、合金鋼、アルミニウム合金、チタン合金、銅合金など、ほぼすべての鍛造可能な金属材料を加工できます。中でも、高強度合金鋼や超合金などの「難加工材料」の性能の最適化は、鍛造プロセスに大きく依存します。
製品の互換性: 小型の精密部品 (ギア ブランクやボルトなど) から大型の重量部品 (10,000 トンの水力タービン ランナーや原子力圧力容器のヘッドなど)、単純なシャフトから複雑な特殊形状の部品 (航空エンジンのブレードなど) まで、すべて鍛造で成形できます。
4. 部品の寸法安定性が高く、品質の安定性が高い
鍛造中の金属ビレットの変形は、金型(型鍛造)または設備パラメータ(自由型鍛造)によって厳密に制御されます。特に型鍛造品の寸法公差はIT12~IT10で安定して管理でき、表面粗さはRa6.3~Ra12.5μmに達します。量産時の部品の機械的特性や寸法精度のばらつきが少なく、鋳物に比べ品質の安定性が優れています。
II.鍛造の主な特徴
鍛造の技術的特性は、「金属の塑性変形 + 外力負荷 + 温度制御」というコアロジックによって決定され、明確なプロセス識別が行われます。
1.「固体塑性変形」を中心とし、メタルフロー特性に依存
鍛造の本質は、一定の温度で金属が持つ「塑性」(外力を加えても壊れずに永久変形する性質)を利用することにあります。ビレット内の原子の滑りや粒子の再組織化によって形状が変化します。プロセス全体では「液体から固体」への相変化は起こらないため、金属本来の緻密性が維持されます。
2. 重要な制御パラメータとしての温度。「熱間鍛造」「冷間鍛造」「温間鍛造」に分類される
熱間鍛造: ビレットは「再結晶温度」(例: 炭素鋼の場合は 1000 ~ 1250℃、アルミニウム合金の場合は 350 ~ 500℃) を超えて加熱されます。現時点では、金属は可塑性が高く、変形抵抗が低いため、大型で複雑な部品の成形に適していますが、後で酸化スケールを除去する必要があります。
冷間鍛造: ビレットは室温で鍛造されます。耐変形性が高く、高精度(公差IT9~IT7)と滑らかな表面(Ra1.6~Ra3.2μm)を備えた金属です。加熱や酸化スケールの洗浄が不要で、小型精密部品(ボルト、ギアなど)に最適です。
温間鍛造:ビレットを「室温~再結晶温度」(例えば炭素鋼の場合は600~800℃)に加熱します。熱間鍛造の低い変形抵抗と冷間鍛造の高精度を兼ね備えた、近年開発された効率的な加工法です。
3. 設備依存性の強いプロセスタイプを決定する外力負荷方式
鍛造の外力負荷は専用の設備に依存しており、工程に応じて負荷方法が異なります。鍛造ハンマーは「衝撃荷重」により急速な変形を実現します(自由型鍛造、小型型鍛造に適しています)。プレスは「静圧」によりゆっくりと負荷をかけます(大型型鍛造や精密鍛造に適しています)。ロール鍛造機は、鋼レールやシャフトなどの「転がり変形」により長尺シャフト部品の成形を実現します。装置のトン数と精度は、鍛造品の最大サイズと品質を直接決定します。
4. 異方性の機械的特性を持つ完成品における明らかな「繊維状の流れ線」
鍛造によって形成された金属繊維流線は、部品の形状に沿って分布します(たとえば、クランクシャフトの繊維流線は、クランクの形状に合わせて曲がります)。流線方向に沿ったコンポーネントの機械的特性 (引張強度、耐衝撃性) は、流線の横方向の機械的特性よりもはるかに高くなります。この「異方性」は鋳物に比べて優れた鍛造品の核となる特性の一つであり、設計において考慮すべき重要な要素です。
Ⅲ.鍛造の主要なプロセスリンクと分類
鍛造プロセスは、材料特性、製品要件、設備能力に基づいて策定する必要があり、主に「ビレット準備 - 加熱 - 変形 - その後の処理」の 4 つのリンクが含まれます。具体的な分類は次のとおりです。
(I) コアプロセスリンク
1. 事前準備:成形の基礎を整える
ビレットの選定と準備:製品の仕上がりサイズに応じて丸鋼、角鋼などのビレットを選定します。ビレットの重量誤差が 5% 以下になるように、鋸引きやせん断などでビレットを切断します (不十分な成形や材料の無駄を避けるため)。冷間鍛造ビレットには「球状化焼鈍」(硬度を下げ、塑性を向上させる)が必要です。
加熱:熱間鍛造ビレットは加熱炉(抵抗炉、ガス炉)で目標温度まで加熱する必要があります。加熱速度(ビレットの亀裂を避けるため)と保持時間(内部温度を均一にするため)を厳密に制御して、過熱(粒子の粗大化)や焼け(激しい表面酸化)を防ぎます。
2. コアの変形:形状と性能の制御を実現
鍛造成形: 加熱されたビレットを鍛造金型または鍛造装置に入れ、1 回または複数回の荷重によって変形を達成します。自由型鍛造は、作業者の操作に依存してアンビル上でビレットを成形します (単品の小ロットおよび大型部品に適しています)。型鍛造では、上部および下部の金型のキャビティを通してビレットを強制的に形成します (中程度のバッチおよび複雑な部品に適しています)。精密鍛造では、ニアネットシェイプに近い完成品を直接得るために、高精度の金型とプレスが必要です。
脱型とトリミング: 成形後、型鍛造品を取り出し、トリミング金型を通して「バリ」(変形中にキャビティから溢れる余分な金属) を除去します。冷間鍛造には「離型剤潤滑」が必要です(金型の摩耗やビレットの傷を軽減するため)。
3. その後の処理: パフォーマンスと精度の最適化
熱処理:鍛造応力の除去や機械的性質の制御を目的として、焼ならし(結晶粒の微細化)、焼入れ焼戻し(強度や靱性の向上)、焼入れ焼戻し(高硬度化)などの熱処理を必要に応じて行います。
洗浄と仕上げ:ショットピーニング(酸化スケールの除去と表面硬度の向上)、酸洗(残留酸化層の洗浄)などにより表面を清浄化します。精密部品の研削やフライス加工などの後加工を行い、最終的な寸法精度を確保します。
品質検査: 外観検査 (表面亀裂、バリ残留物)、寸法測定 (ノギス、マイクロメーター)、非破壊検査 (内部欠陥の超音波検査)、および機械的特性検査 (引張、衝撃検査) を通じて製品の適格性を確認します。
(II) 特殊鍛造工程
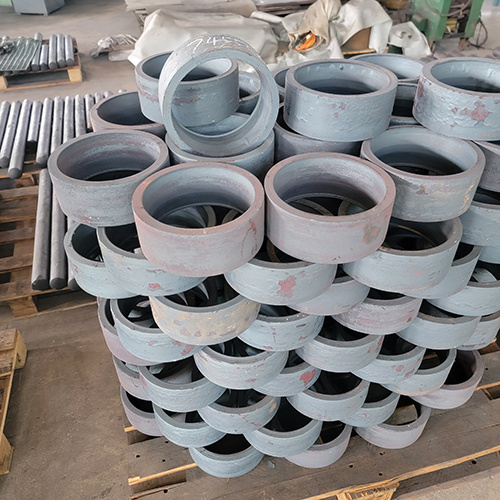
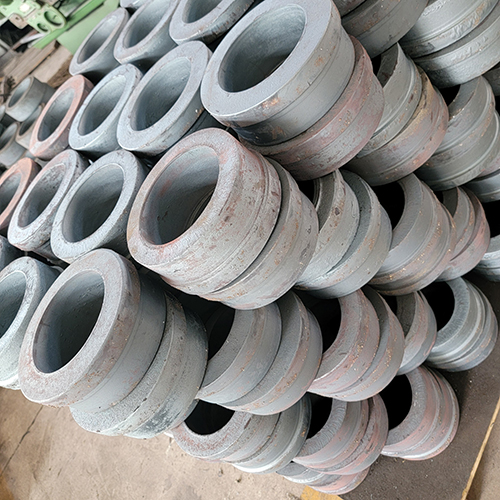
粉末鍛造:金属粉末を加圧してビレットにし、焼結して鍛造します。粉末冶金と鍛造の利点を兼ね備えており、高強度で複雑な形状の小型部品(ギアやベアリングスリーブなど)に適しています。
等温鍛造:一定温度の金型内で成形され、チタン合金や超合金などの「難変形材」に適しています。変形抵抗を軽減し、成形精度を確保することができます(航空機エンジンのタービンディスクなど)。
液体金型鍛造: 液体金属を金型に注入し、すぐに加圧します。鋳造(複雑な形状)と鍛造(緻密な組織)の利点を兼ね備えており、アルミニウム合金およびマグネシウム合金部品(自動車のホイールハブなど)に適しています。


 Dalian Redmay bearing import & Export Co., Ltd.





 今連絡する