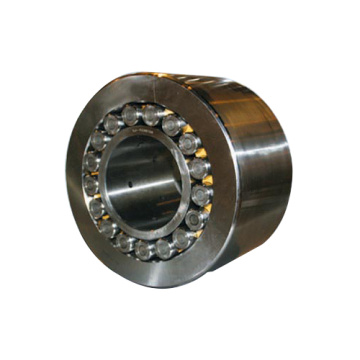
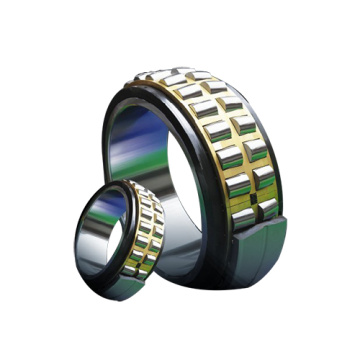
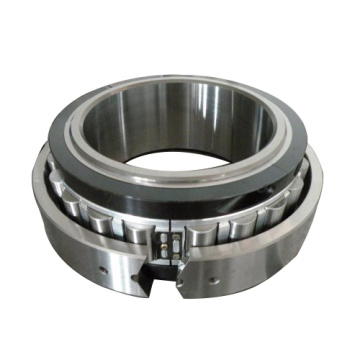
高性能重荷重機械スペアパーツとして、4 セグメント スプリング リセット スプリット ベアリングは、頻繁な検査とメンテナンスが必要な回転シャフト用に特別に設計されています。引張スプリングを内蔵した独自のマルチペタルセグメント構造により、シャフトアセンブリ全体を取り外さずに迅速な分解と現場での交換が可能になり、世界中の産業バイヤーにとって機器のダウンタイムが大幅に削減されます。
パラメータテーブル
| Item |
Specification Details |
| Component Category |
Four‑petal spring‑type split rotary bearing mechanical accessory |
| Structure |
4 split segments + built‑in reset springs + outer sleeve housing |
| Raw Material |
High‑hardness quenched bearing alloy steel |
| Surface Process |
Precision‑ground raceway, wear‑resistant anti‑rust finishing |
| Marking |
Serial‑numbered segments for matched installation (e.g. WF42 series) |
| Customization Service |
Bore diameter, segment quantity, spring tension and outer‑shell size customization |
機械コンポーネントおよび部品は、さまざまな機械装置の中核となる基本ユニットであり、単純な標準部品 (ボルトやベアリングなど) から複雑なカスタムアセンブリ (ギアボックスや油圧バルブブロックなど) に至るまで、幅広い製品をカバーしています。その性能は機械装置の信頼性、精度、耐用年数に直接影響します。産業用ロボット、自動車製造、航空宇宙などの分野で製造業の「要」として、かけがえのない役割を果たしています。以下に「メリット」「特徴」「プロセス」の3つの側面から詳しく解説します。
I. 機械コンポーネントおよび部品の主な利点
機械コンポーネントおよび部品の利点は、信頼性、汎用性、機能性の 3 つの側面に焦点を当てた、機器の機能における「サポート」および「適応」の役割に由来します。
1. 設備の信頼性確保と長寿命化
強力な構造耐荷重能力: 高品質の材料 (合金構造用鋼やエンジニアリング プラスチックなど) と精密機械加工により、コンポーネントはラジアル/アキシアル荷重、交互応力、高温、高圧などの過酷な作業条件に耐えることができます。たとえば、ベアリングの定格動的荷重は数万ニュートンに達する可能性があり、数千時間にわたる機器の連続運転をサポートします。
機器の故障リスクの低減: 標準化されたコンポーネント (ISO 標準ボルトや転がり軸受など) はバッチ検証を受けており、カスタムの非標準部品よりも故障率が低くなります。精密部品 (サーボ モーター シャフトなど) には、マイクロメートル レベルで管理された幾何公差があり、取り付け誤差によって引き起こされる磨耗や詰まりを軽減します。
2. 汎用性とカスタマイズ性を組み合わせて多様なシナリオに適応
高い標準化レベル: 基本コンポーネント (ネジ、フラットキー、シールリングなど) の 80% 以上が国際/国内規格 (ISO、GB、ANSI) に準拠しており、強力な寸法互換性を備えています。これらは機器や業界全体で使用できるため、調達コストとメンテナンスコストが削減されます。
正確なカスタマイズへの適応: ハイエンドの機器や特殊な作業条件に対しては、材料の変更と構造の最適化を通じてカスタマイズを実現できます。たとえば、航空エンジンのタービンブレードには、1000℃を超える作業環境に適応するために超合金と中空冷却構造が採用されています。産業用ロボットの関節部品には、軽量アルミニウム合金と高精度の歯形設計が採用され、剛性と柔軟性のバランスが保たれています。
3. 機器の性能向上と機能統合の実現
伝達および制御精度の最適化: ギアやボールねじなどの精密部品は、90% 以上の伝達効率と最大 0.001 mm の位置決め精度を備えており、CNC 工作機械や自動生産ラインの加工および操作精度を保証します。
多機能属性の統合: 最新のコンポーネントには、機械、油圧、および電気機能が統合されていることがよくあります。例えば、電磁油圧バルブは「機械的転流」と「電気的制御」を同時に実現し、装置全体の構造を簡素化し、応答速度を向上させます。
II.機械部品・部品の主な特徴
機械部品や部品の特性は「機能性、適応性、加工性」によって決定され、明確な製品差別化と技術的特性を示します。
1. 機能別に分類した多彩なカテゴリー
それらは、トランスミッションコンポーネント(ギア、チェーン、リードスクリュー)、サポートコンポーネント(ベアリング、ガイドレール、ブラケット)、接続コンポーネント(ボルト、ナット、カップリング)、シールコンポーネント(シールリング、オイルシール、ガスケット)、および制御コンポーネント(バルブ、クラッチ、ブレーキ)に細分できます。各カテゴリは、装置全体の明確な機能要件に対応しており、装置技術のアップグレードに応じて新しいカテゴリが出現し続けています。
2. 強力な材料適応性と明確な性能指向性
材料の選択はコンポーネントの性能を直接決定し、「需要指向のマッチング」機能を示します。
金属材料の主流:耐荷重部品(シャフトやフランジなど)には炭素鋼・合金鋼が使用されます。軽量コンポーネント(ロボットアームなど)用のアルミニウム合金。耐食シナリオ用のステンレス鋼 (化学装置のバルブなど)。極限環境用の超合金(航空エンジンのブレードなど)。
補足としての非金属材料: エンジニアリングプラスチック (ナイロン、PTFE) が耐摩耗性シール部品に使用されます。衝撃吸収および緩衝コンポーネント用のゴム。ハイエンド機器の軽量構造部品に複合材料(炭素繊維強化樹脂)を採用。
3. 精度とパフォーマンス指標における大幅な差別化
明確な精度等級: GB/T 1800 または ISO 286 に従って、寸法公差は複数の等級に分けられます。通常の構造コンポーネントの精度は通常 IT10 ~ IT8 です。精密トランスミッション部品 (ボールねじなど) は IT7 ~ IT5 に達します。超精密部品 (航空エンジンのタービンディスクなど) は IT4 を超えます。
詳細な性能パラメータ: さまざまなタイプのコンポーネントには独自の性能指標があります。ベアリングは定格荷重、回転速度、耐用年数に重点を置いています。伝達効率と騒音レベルに関するギア。およびシールコンポーネントの耐圧性と温度耐性の範囲。すべてが業界標準 (ベアリングの GB/T 307、ギアの ISO 6336 など) に準拠する必要があります。
4. 標準化と個別化の共存
標準化されたコンポーネント: 寸法、材料、性能の統一規格に従って、低コストで大規模なバッチで生産され、機械コンポーネント全体の 60% 以上を占めます。汎用機器の中核となる部品です。
パーソナライズされたコンポーネント: 深海掘削プラットフォーム用の耐圧シール コンポーネントや原子力発電ユニット用の耐熱ボルトなど、ハイエンド機器や特殊な作業条件に合わせてカスタマイズされています。専用の設計、材料の研究開発、プロセスの検証が必要であり、単価も高くなります。
Ⅲ.機械コンポーネントおよび部品の主要なプロセス リンク
機械部品の製造工程は、「成形~機械加工~表面処理~組立」の4つを中心に、カテゴリーや精度、材質の違いにより多様化しています。
1. 成形工程:基本形状を得る
成形は部品製造の最初の段階であり、原材料を最終形状に近いブランクまたは半製品に変換することを目的としています。コアプロセスには次のものが含まれます。
金属成形: 鍛造はシャフトやギアブランクなどの耐荷重部品に適用でき、金属の塑性変形を通じて材料のコンパクトさと強度を向上させます。バルブボディやケーシングなどの複雑な構造部品には鋳造が使用されており、砂型鋳造(一般部品、低コスト)、インベストメント鋳造(精密部品)、ダイカスト鋳造(アルミニウム合金部品、量産)などのオプションがあり、さまざまなニーズに対応します。ガスケットやハウジングなどの薄板部品を対象としたプレス加工で、金型による高速大量成形を実現。ベアリングリングやギアには粉末冶金が使用されており、材料の利用効率が効果的に向上します。
非金属成形: 射出成形はハンドルやシーリング スリーブなどのプラスチック部品に使用され、溶融した材料が金型に射出され、冷却されて成形されます。圧縮成形は、シールリングやショックパッドなどのゴム部品を対象とし、圧力と温度を用いてゴムを加硫成形します。押出成形は、プラスチックのガイド レールやホースなどの異形品に適用でき、材料は押出機によって特定の断面形状に連続的に成形されます。
2. 加工工程:精度と表面品質の確保
機械加工リンクでは、余分な材料を除去したり、形状を修正したりして、コンポーネントが設計された寸法精度と表面品質の要件を満たすようにします。主なプロセスは次のとおりです。
切削加工:旋削加工は、シャフトやスリーブなどの回転部品の外円、内穴、端面の加工を中心に行います。フライス加工では、平面、溝、およびギアやブラケットなどの部品の特殊な形状の構造を処理します。研削加工は精密平面、外周、成形面の加工に使用され、IT6級以上の精度が得られます。ドリル加工は穴形状の加工を担当し、ボーリング加工と組み合わせることで大径穴や精密穴の形成を実現します。 CNCマシニングセンターは複数の切削工程を統合して複雑な部品の統合加工を実現し、効率と精度を大幅に向上させます。
特殊加工:超硬合金や超合金などの難削材や、金型キャビティ、特殊形状の穴、複雑な曲面などの特殊な構造には、放電加工(電気浸食による成形)、レーザー加工(精密な切断と穴あけ)、電解加工(航空機エンジンのブレードなどの複雑な曲面に適しています)などのプロセスが採用され、従来の切削加工の限界を打破します。
3. 性能と外観を最適化する表面処理プロセス
表面処理は、コンポーネントの表面性能 (耐摩耗性や耐食性など) を向上させたり、外観を改善したりすることを目的としており、中心となるプロセスは次の 2 つのカテゴリに分類されます。
性能向上: 焼き入れと焼き戻しは、加熱、保温、冷却を制御することにより、シャフトやギアなどの部品の硬度と靱性を向上させます。浸炭窒化処理により、ギアやボルトの表面耐摩耗性と疲労強度が向上し、寿命が長くなります。溶射(セラミック溶射や超硬合金コーティングなど)は、コンポーネントの表面に保護層を形成し、耐摩耗性、耐食性、または高温耐性を大幅に向上させることができます。
保護と外観: 電気メッキ (亜鉛メッキ、クロムメッキ) は腐食を防ぐために緻密な保護層を形成します。リン酸塩処理は金属表面にリン酸塩皮膜を形成し、その後の塗料やコーティングの密着性を高めます。陽極酸化処理は主にアルミニウム合金部品に使用され、耐摩耗性を向上させ、多様な外観を実現できます。サンドブラストは、高速の砂粒子の衝突によって表面粗さを調整し、その後の組み立てやコーティングを容易にします。
4. 組み立てプロセス: 機能アセンブリの形成
アセンブリでは、個々のコンポーネントを独立した機能を持つアセンブリに結合します。これは、コンポーネントの最終的な価値を実現するための重要なリンクです。主に次のものが含まれます。
基本組立:ギアボックスへのギアやシャフトの取り付け、ベアリングやベアリングハウジングの取り付けなど、コンポーネントはボルト接続、締りばめ、溶接などの従来の方法で組み立てられます。焦点は、接続の堅さと基本的な取り付け要件を確保することにあります。
精密アセンブリ: 高精度アセンブリ (転がり軸受や精密ギアボックスなど) では、アセンブリのクリアランスとプリロードを厳密に管理する必要があります。たとえば、転がり軸受のプリロードアセンブリにより、支持剛性と回転精度を確保できます。ギアの噛み合いクリアランスを調整することで、トランスミッションのノイズと摩耗を軽減できます。一部の超精密アセンブリ (リソグラフィー装置のガイド レールや航空エンジンのタービン アセンブリなど) は、精度に対する環境要因の影響を避けるために、一定の温度、一定の湿度、および塵のない環境で組み立てる必要があります。


 Dalian Redmay bearing import & Export Co., Ltd.





 今連絡する